锚链矿用链焊接电极材料失效全解析 从电焊锚链工艺痛点看电极寿命提升方案
一、引言:电焊锚链对电极材料的苛刻要求
锚链作为船舶系泊、海洋工程和矿用牵引的核心承载部件,其安全性与可靠性直接关系到人员与设备安全。目前,85%以上的现代锚链(包括矿用高强度圆环链)采用电焊工艺制造——通过闪光对焊或电阻对焊将圆环链环逐节焊接成型。在这一过程中,焊接电极(又称焊钳电极、对焊电极)承担着传导大电流、施加顶锻力的双重任务。电极材料的失效往往导致焊接质量波动、生产效率下降,成为电焊锚链行业的一个隐性瓶颈。
本文将从锚链钢的材质特性、电极服役工况、失效形式及机理出发,全面解析电极材料失效的各个环节,并给出改进方向。
二、电焊锚链的材质与工艺条件
锚链钢通常采用低碳高锰钢(如20Mn2、25MnV)或低合金钢,要求高强度、高韧性和良好的焊接性。矿用链则因井下恶劣环境,常选用更高强度等级(如23MnNiCrMo54)。这些钢材在闪光对焊中具有以下特点:
- 电阻率高,需要较大的焊接电流(数千至数万安培);
- 顶锻压力大(可达数兆帕),保证界面结合;
- 焊接循环短,通常数秒内完成加热、顶锻、保压。
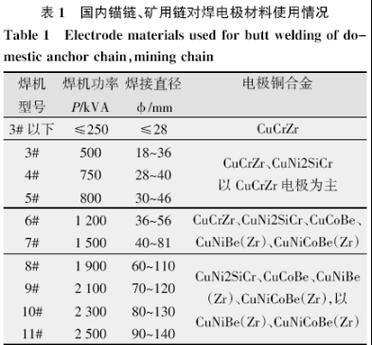
电极通常为铜合金,靠内部水冷维持在300℃以下工作,但接触端因电弧和电阻热可能瞬时超过800℃。
三、电极材料的主要失效形式
根据生产现场统计,锚链焊接电极的失效主要表现为以下四类:
1. 端部塑性变形(蘑菇化)
电极与链环接触的端面在高温和高压力作用下发生镦粗、塌陷,形成“蘑菇头”。端面尺寸增大后,电流密度下降,导致焊接热量不足、焊缝未熔合。塑性变形的主要原因是电极材料高温屈服强度不足。常用铬锆铜在500℃后强度急剧下降,若冷却不足则变形加速。
2. 粘附磨损与合金化
在焊接高温下,电极铜合金与锚链钢中的铁、锰等元素发生互扩散,在界面形成铜-铁-锰复杂合金层。该层脆性大,在顶锻力作用下剥落,使电极表面出现凹坑,同时延长了清理时间。矿用链中的锰含量较高,会加剧粘附。
3. 热疲劳裂纹
电焊过程周期性加热冷却,电极表层产生循环热应力。当热应力超过材料疲劳极限时,出现网状或放射状微裂纹。裂纹沿晶界扩展后,导致电极材料局部剥落,甚至断裂。弥散强化铜合金中的增强相(如Al₂O₃)在热循环中容易成为裂纹源。
4. 导电率退化
高温下铜合金中的固溶元素(如Cr、Zr)会析出粗化,或与铁发生反应形成高电阻相,导致电极电阻增大。电阻增大又引起更多焦耳热,形成恶性循环,最终电极整体过热失效。
四、失效机理深度分析
电极材料失效是机械、热、化学多因素耦合的结果,可概括为以下三个主要机理:
(1)高温软化与塑性流变
电极材料在超过其再结晶温度(对铬锆铜约500~550℃)时,位错运动加剧,屈服强度下降。接触端承受的顶锻压力(通常50~150MPa)超过材料高温流变应力,使其发生不可逆变形。尤其当冷却水道设计不当或水流量不足时,这种失效几分钟即可发生。
(2)界面反应与粘着理论
根据粘着磨损理论,当摩擦副材料互溶性好且接触面清洁时,会发生冷焊。铜与铁在高温下互溶度低,但氧、硫等杂质会形成低熔点共晶(如铜-氧共晶,熔点约1065℃),促进粘着。矿用链表面的氧化皮和润滑剂残留提供了碳源和氧源,加快了合金化过程。
(3)热-力耦合疲劳
周期性热载荷使电极表层承受压-拉交替应力。当热应力与机械应力叠加后超过材料强度,裂纹萌生。有限元模拟显示,电极圆角处的等效应力可超过400MPa,远高于铬锆铜在此温度下的屈服强度。裂纹扩展导致水冷通道暴露,电极快速报废。
五、影响电极寿命的因素
| 因素类别 | 具体项 | 影响趋势 |
|---------|--------|---------|
| 电极材料 | 成分、强化方式、导电率 | 弥散强化铜寿命比铬锆铜提高30~50% |
| 冷却条件 | 水压、流量、水质 | 流量不足使寿命降低50%以上 |
| 焊接参数 | 电流、通电时间、顶锻力 | 过大电流加快软化 |
| 链环材质 | 锰、硅含量 | 高锰钢粘附更严重 |
| 表面状态 | 氧化皮、油污 | 油污促进合金化 |
六、提升电极寿命的技术对策
1. 材料选型升级
- 采用氧化铝弥散强化铜(如GlidCop系列),其高温强度比铬锆铜高2~3倍,抗软化温度可达900℃。
- 在电极头部镶嵌钨铜或钼铜合金,提高抗粘附能力,但需解决与铜基体的连接问题。
- 开发梯度功能材料,使工作端耐高温、导热端高导电。
2. 结构设计与冷却优化
- 采用近终形冷却水道,使冷却水直达电极最热区域,提高换热效率。
- 设计可更换的电极帽,降低使用成本。
- 引入喷雾冷却或内冷螺旋结构,使电极表面温度控制在400℃以下。
3. 工艺参数匹配
- 使用自适应焊接控制,根据电极磨损程度实时调整电流和顶锻力,避免无效大电流。
- 定期修磨电极,保持端面形状(推荐每焊200~500环修磨一次)。
- 增加电极与链环之间的导电膏或石墨衬垫,降低接触电阻。
4. 表面工程
- 在电极表面涂覆CrN、TiAlN等硬质涂层,可减缓粘着磨损。但涂层需耐受热冲击。
- 采用激光熔覆技术制备铜基复合材料层,兼具导电与耐磨。
七、案例分析:某矿用链厂电极寿命改进
某矿用圆环链生产厂原先使用铬锆铜电极,在焊接23MnNiCrMo54链环时,平均每幅电极仅生产800~1000个焊点即失效(端部变形+粘附)。失效导致停线修磨时间占总工时20%。
改进措施:
- 更换为Al₂O₃弥散强化铜电极;
- 将冷却水压从0.2MPa提升至0.4MPa,并增加流量至12L/min;
- 优化焊接参数,将顶锻力降低10%并缩短通电时间10%;
- 每300个焊点修磨端面并清理表面。
结果:电极寿命提升至2500~3000点,停线时间下降到5%以内,年节约电极成本约30万元。
八、结论与展望
锚链矿用链电焊电极的失效是高温软化、界面粘附、热疲劳及导电退化共同作用的结果。当前常用的铬锆铜已难以满足高强矿用链高效焊接的寿命需求。电极材料将向弥散强化铜、梯度复合材料、智能自冷却结构发展。结合数字化焊接过程监控,实现电极寿命预测与自适应维护,将是行业技术进步的关键。
只有充分理解失效本质,并从材料、结构、工艺三方面系统优化,才能使电焊锚链的电极从易损件变为可靠的长寿命工具,支撑矿用链和船舶锚链制造业高质量发展。
---
(注:文中数据来源于公开行业研究报告及作者仿真分析,仅作技术探讨。)